
Teileinrichtung zur Markierung von Zugproben zur manuellen Bruchdehnungsmessung
Zylinderkopfproben, Gewindekopfproben, Schulterkopfproben


Oberflächenschonende Markierung kritischer Zugproben
Zugproben, bei denen aufgrund der Legierung, des Werkstoffs, des Verarbeitungszustands oder der Wärmebehandlung nur eine geringe Bruchdehnung zu erwarten ist, reagieren häufig empfindlich auf Beschädigungen ihrer Oberfläche. Für die manuelle Bestimmung der Bruchdehnung sollten diese Proben daher nicht mit tiefen Ritzungen oder Schlagmarkierungen – beispielsweise durch Fallgewichtssysteme – versehen werden. Mechanisch eingebrachte Kerben können Spannungskonzentrationen verursachen und dadurch einen vorzeitigen Bruch begünstigen. Dies kann nicht nur die gemessene Bruchdehnung, sondern unter Umständen auch die ermittelte Zugfestigkeit beeinflussen. Zu den potenziell empfindlichen Werkstoffen und Proben zählen beispielsweise:
- Aluminium-Druckgusslegierungen
- Grauguss und Sphäroguss
- hochfeste, harte Stähle, z. B. Zugfestigkeit >1.500 MPa
- Zugproben aus der additiven Fertigung
- weitere spröde oder kerbempfindliche Werkstoffe
ISO 6892-1: „Liegt der geforderte Mindestwert der Bruchdehnung unter 5 %, wird empfohlen, besondere Vorkehrungen bei der Bestimmung der Bruchdehnung zu treffen (siehe Anhang H)“
Anhang H: „Ein empfohlenes Verfahren ist nachfolgend beschrieben:
Vor dem Versuch sollte in der Nähe der beiden Enden der parallelen Länge eine sehr kleine Markierung angebracht werden. Mit Hilfe einer Teileinrichtung mit Nadelspitzen, die den Abstand der Messlänge haben, wird ein Bogen mit der ersten Markierung als Mittelpunkt geschlagen. Nach dem Bruch sollte die gebrochene Probe in eine Spannvorrichtung gelegt werden. Durch Aufbringung einer axialen Druckkraft, vorzugsweise durch die Verwendung einer Schraube, werden die Probenstücke während der Messung fest zusammen-gedrückt. Es sollte ein zweiter Bogen mit dem gleichen Radius vom ursprünglichen Mittelpunkt, der dem Bruch am nächsten liegt, geschlagen werden. Der Abstand zwischen den beiden Markierungen wird mit einem Messmikroskop oder einem anderen geeigneten Instrument gemessen. Um die feinen Markierungen besser sichtbar zu machen, darf vor dem Versuch auf die Probe ein geeigneter Farbüberzug aufgebracht werden“.
Video Rotationsmarkiersystem
Markierung durch gezieltes Entfernen einer Farbschicht
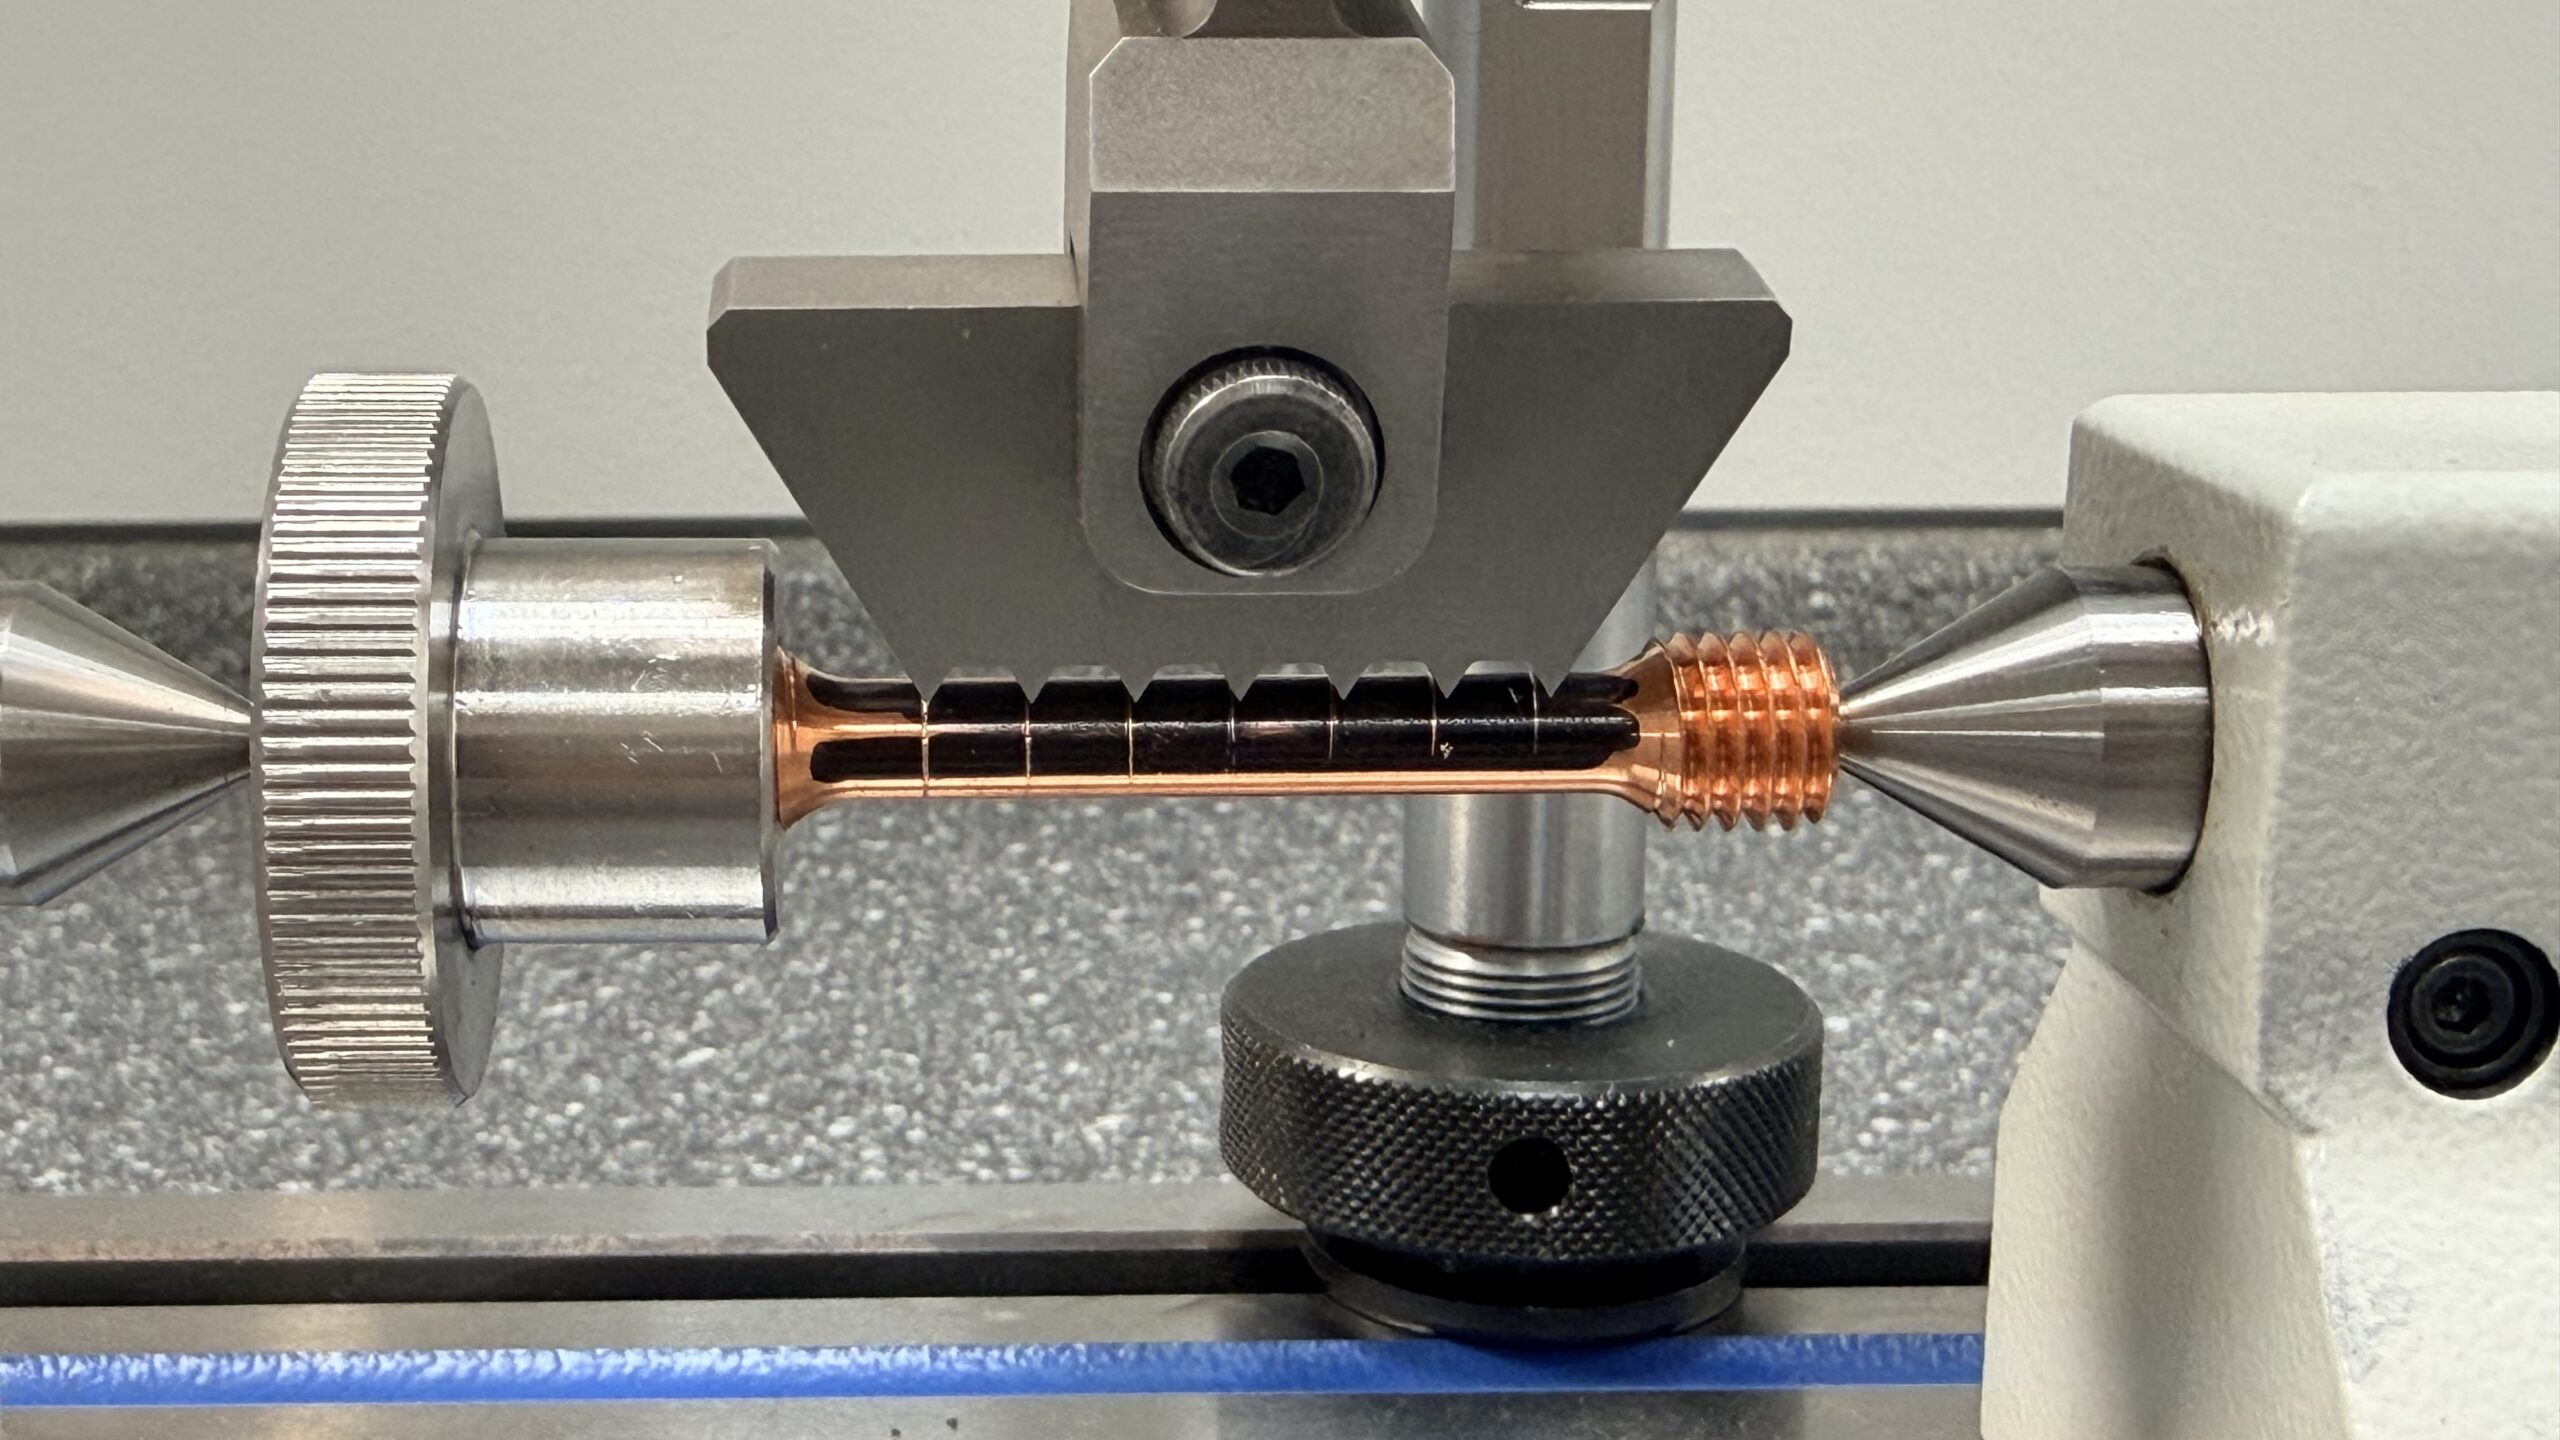
Für empfindliche Zugproben haben wir ein spezielles Markiersystem entwickelt. Vor der Markierung wird eine dünne Schicht Touchierfarbe oder der Farbauftrag eines Permanentmarkers auf die Probenoberfläche aufgebracht. Anschließend entfernt der Markierkamm die Farbschicht mit feinen Spitzen gezielt an den vorgesehenen Messstellen.
Durch den entstehenden Farbkontrast sind die Messmarken deutlich erkennbar, ohne dass Kerben in die Probenoberfläche eingebracht werden. Nach dem Zugversuch lassen sich die Markierungen mit einem Messschieber – bei Bedarf unter Verwendung einer Lupe – zuverlässig erfassen und auswerten.
Präzise und rationelle Markierung
Der Teilapparat ermöglicht die rationelle Markierung von Zugproben mit einer gleichmäßigen und präzisen Teilung. Standardmäßig beträgt das Markierungsraster 5 mm. Andere metrische Teilungen sowie Markierungsraster für Prüfungen nach ASTM sind auf Anfrage erhältlich. Die Länge des Markierbereichs wird entsprechend der erforderlichen Anfangsmesslänge L₀ und den jeweiligen Prüfanforderungen ausgelegt. Bei Bedarf kann sich die Markierung über einen großen Teil der parallelen Länge Lc erstrecken. Der gesamte markierte Bereich einschließlich der äußeren Markierungen muss jedoch innerhalb des parallelen Bereichs der Zugprobe liegen und darf nicht in die Übergangsradien hineinragen.
Falls es die anzuwendende Prüfnorm und die festgelegte Probengeometrie zulassen, kann Lc bei der mechanischen Probenfertigung geringfügig länger ausgeführt werden. Je nach Ausführung kann beispielsweise eine Verlängerung um etwa 2 mm sinnvoll sein, damit die äußeren Spitzen des Markierkamms sicher innerhalb des parallelen Probenbereichs aufsetzen. Alternativ können die äußeren Teilungsmarkierungen am Markierkamm entfallen.
Die Markierkämme lassen sich mithilfe von Steckbolzen einfach und schnell auswechseln. Dadurch kann der Teilapparat an unterschiedliche Anfangsmesslängen L₀, Markierlängen und Teilungsraster angepasst werden.
Gehärteter, präziser Markierkamm
Der Markierkamm ist auf etwa 60 HRC gehärtet und besitzt präzise im Erodierverfahren gefertigte, scharfkantige Spitzen. Die Anpresskraft wird manuell durch leichtes und kontrolliertes Andrücken von Hand aufgebracht. Dadurch lässt sich die Kraft sehr fein an die jeweilige Probenoberfläche anpassen. Bei harten, zuvor eingefärbten Proben kann die Markierung so ausgeführt werden, dass lediglich die Farbschicht entfernt wird und keine Kerben in der Probenoberfläche entstehen.
Eine direkte Ritzmarkierung der Probenoberfläche ist ebenfalls möglich. Bei spröden, kerbempfindlichen oder nur gering verformbaren Werkstoffen sollte darauf jedoch verzichtet werden, sofern eine Beeinflussung des Bruchverhaltens nicht sicher ausgeschlossen werden kann.
Schnelles und zentrisches Einspannen der Zugprobe
Die Zugprobe wird zwischen zwei Zentrierspitzen gespannt. Hierzu können die bereits bei der Fertigung auf der Drehmaschine eingebrachten Zentrierbohrungen verwendet werden. Eine der Zentrierspitzen ist federnd gelagert und gewährleistet eine sichere Positionierung der Probe. Fehlt eine Zentrierbohrung, kann diese – wie im Video gezeigt – durch eine speziell ausgeführte Rändelschraube ersetzt werden. Für Zugproben mit Zylinderköpfen stehen passende Endhülsen mit Zentrierbohrung zur Verfügung.
Alternativ lässt sich die Vorrichtung mit einem Schnellspannfutter ausstatten. Sonderaufnahmen für weitere Proben- und Kopfformen sind auf Anfrage erhältlich.

